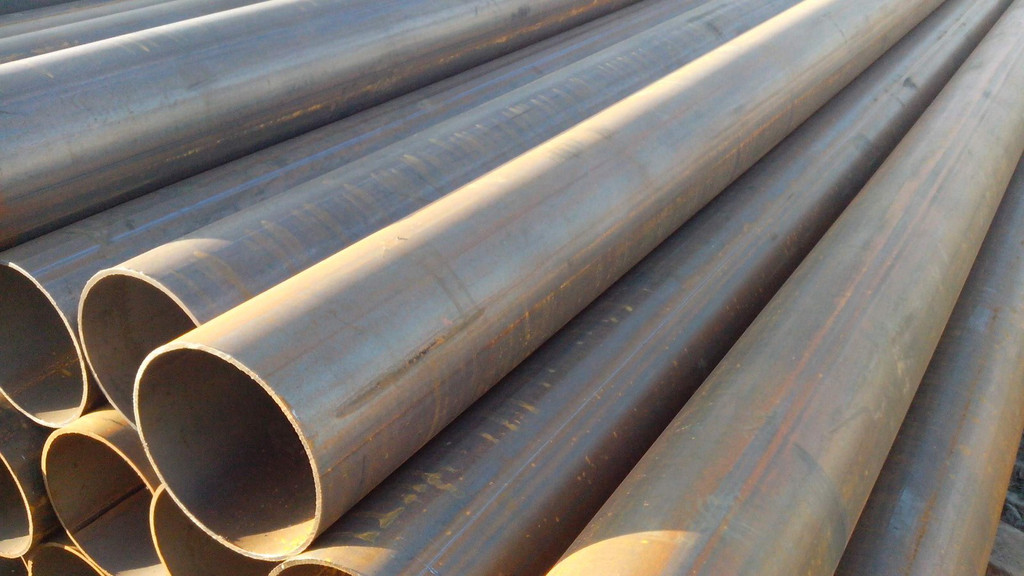
哈尔滨丰鹊经贸有限公司关于吉林高频焊管规格的介绍,因此在生产线上设置无损检测及时发现产品的缺陷是十分必要的。从焊管机组生产效率高的角度考虑,可避免产生批量性低质量焊管,对出厂成品质量及后步冷加工质量也能起到保证作用。一般焊管一般焊管用来输送低压流体。用QA、QA、QA钢制造。也可采用易于焊接的其它软钢制造。钢管要进行水压、弯曲、压扁等实验,对表面质量有要求,通常交货长度为m,常要求定尺(或倍尺)交货。漏磁探伤用于表面缺陷和深度的内部缺陷。超声波探伤能发现细长的缺陷,对焊缝顶部未焊透,潜藏的裂纹及焊缝中心热影响区伸展的裂纹能正确发现并确定其位置。
一般来说,焊管机组的制定要符合安全操作规程,操作员在机组运行过程中不能和模具进行接触,还要注意把手放在出管方向,避免操作不当对自己的健康和安全造成影响。选择好电流的大小要照顾到立焊和仰焊的成形(有些管子不是很大,一次成形,无法中途调整电流),过程当中控制好电弧的稳定和成形,可以适当摆动,要成形和必要的摆动结合好。另外在日常生活中还要注意定期的对焊管机组进行检查和维修,及时的了解焊管机组的性能,如果出现故障的话,就要注意及时的采取相应的措施进行修理。
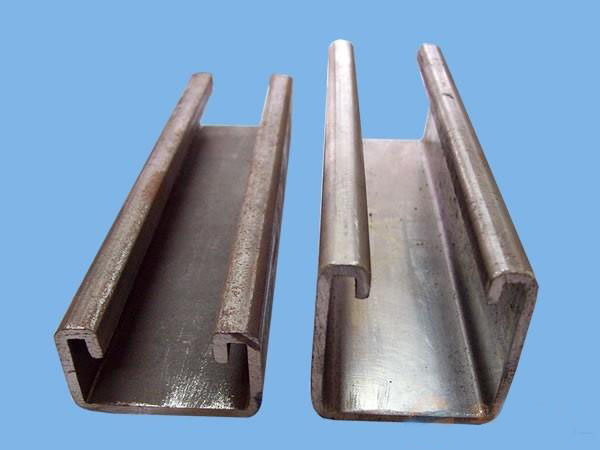
吉林高频焊管规格,异型管由普通碳结结构钢及16Mn等钢带焊制的方形管、矩形管、帽形管、空胶钢门窗用钢管,主要用作农机构件、钢窗门等。焊接焊管是指用钢带或钢板弯曲变形为圆形、方形等形状后再焊接成的、表面有接缝的钢管,焊接焊管采用的坯料是钢板或带钢。焊管工艺流程 原材料开卷—平整—端部剪切及焊接—活套—成形—焊接—内外焊珠去除—预校正—感应热处理—定径及校直—涡流检测—切断—水压检查—酸洗—最终检查(严格把关)—包装—出货。
20世纪30年代以来,随着带钢连轧生产的迅速发展以及焊接和检验技术的进步,焊缝质量不断提升,焊接钢管的品种规格日益增多,并在越来越多的领域代替了无缝钢管。电焊薄壁管主要用作制作家具、玩具、灯具等。近年来不锈钢带制作的薄壁管应用很广,家具、装饰、栏栅等。因此必需提高机架、平辊轴、轴承座、压下压,上机械等刚度和强度和机加工精度。在设备选型时,要选择重型配置焊管机组及其配套设施。直缝焊管生产工艺简单,生产效率高,成本低,发展较快。螺旋焊管的强度一般比直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~%,而且生产速度较低。
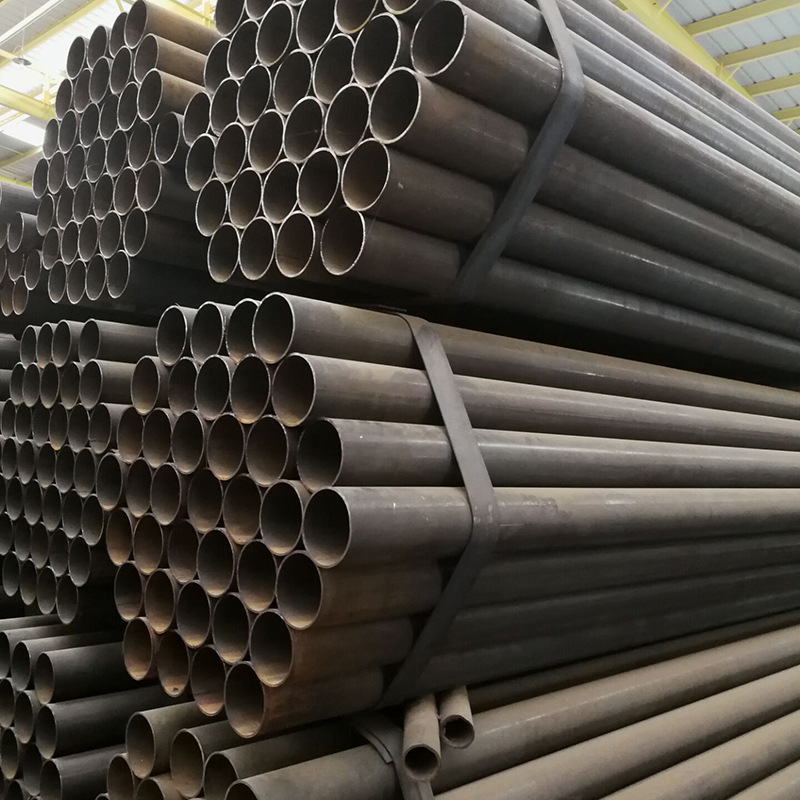
焊管规格,电线套管也就是普通碳素钢电焊钢管,用在混凝土及各种结构配电工程,常用的公称直径从mm。电线套套管壁较薄,大多进行涂层或镀锌后使用,要求进行冷弯试验。当进行角焊时,尽可能在 层中熔化并汽化镀锌层,蒸发并逸出焊缝,该方法首先从焊条末端向前移出约5〜7mm,当锌层熔化并掉落时。继续移回焊接位置。另外焊管机组操作人在操作前要注意检查机组各润滑点是否润滑到位,否则就要注意加用一些润滑油,确保机组能够正常运行和工作。焊管机组使用过程中要注意采用一些耐高温的合成复合铝基润滑脂,这样可以避免焊管机组受到损坏。