厦门和伟达超声波设备有限公司关于莆田钎焊后清洗线定制方案的介绍,去除钎剂残留焊后去除钎剂残留是一个简单,但是必不可少的操作。钎剂残留是化学物质,通常对母材和钎焊接头具有一定的腐蚀性,如果焊接后没有进行清除,将腐蚀钎焊接头区域,使得接头性能变差。因为大多数钎剂是水溶性的,所以,简单的去除方式就是将钎焊接头浸入热水(50℃或更高)中淬火,或者利用流水冲洗。在钎焊接头还是热的时候,浸入水中或冲洗的去除效果更好。但是需要注意,在将热的钎焊接头浸入水中或冲洗之前,应确保钎料已经完全凝固。
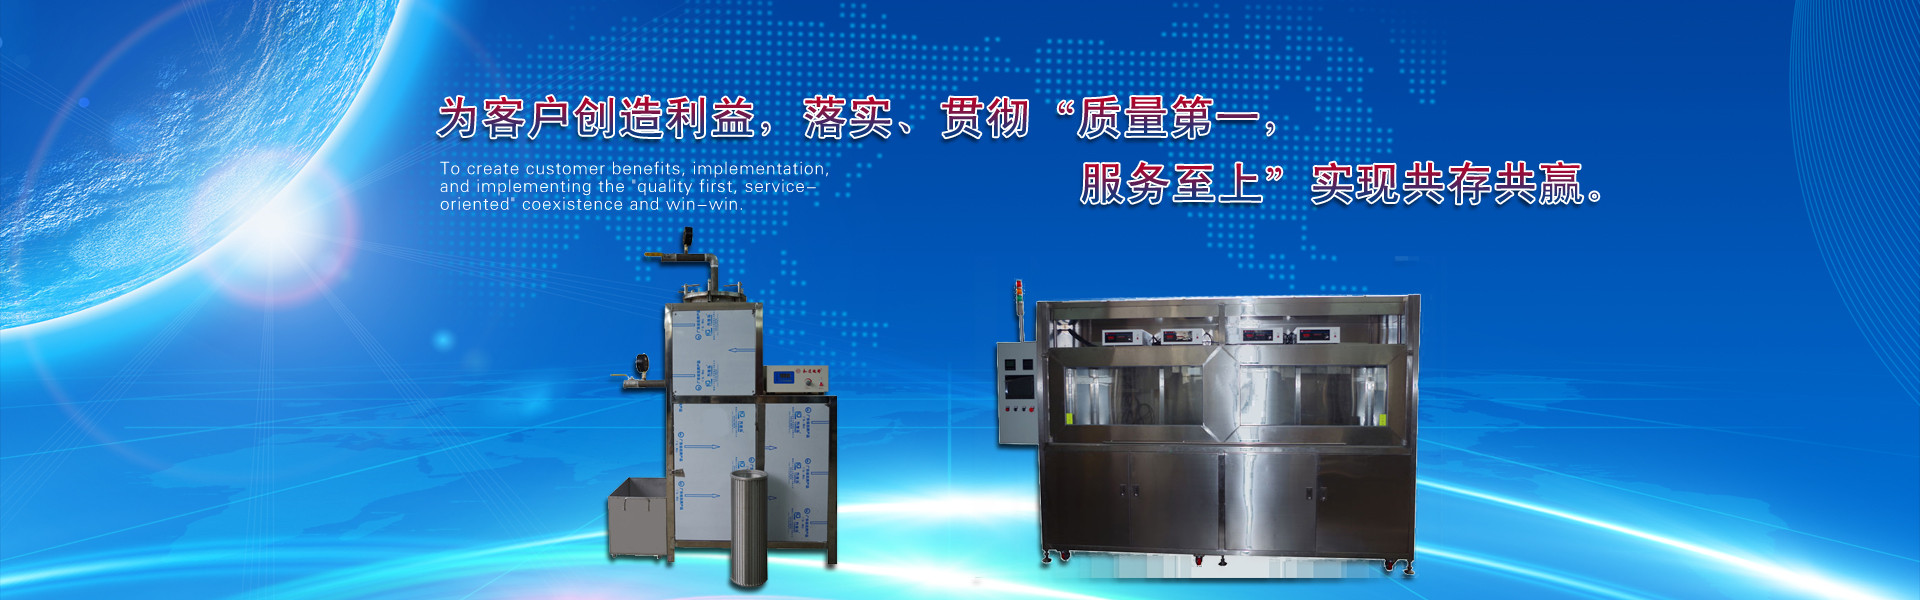
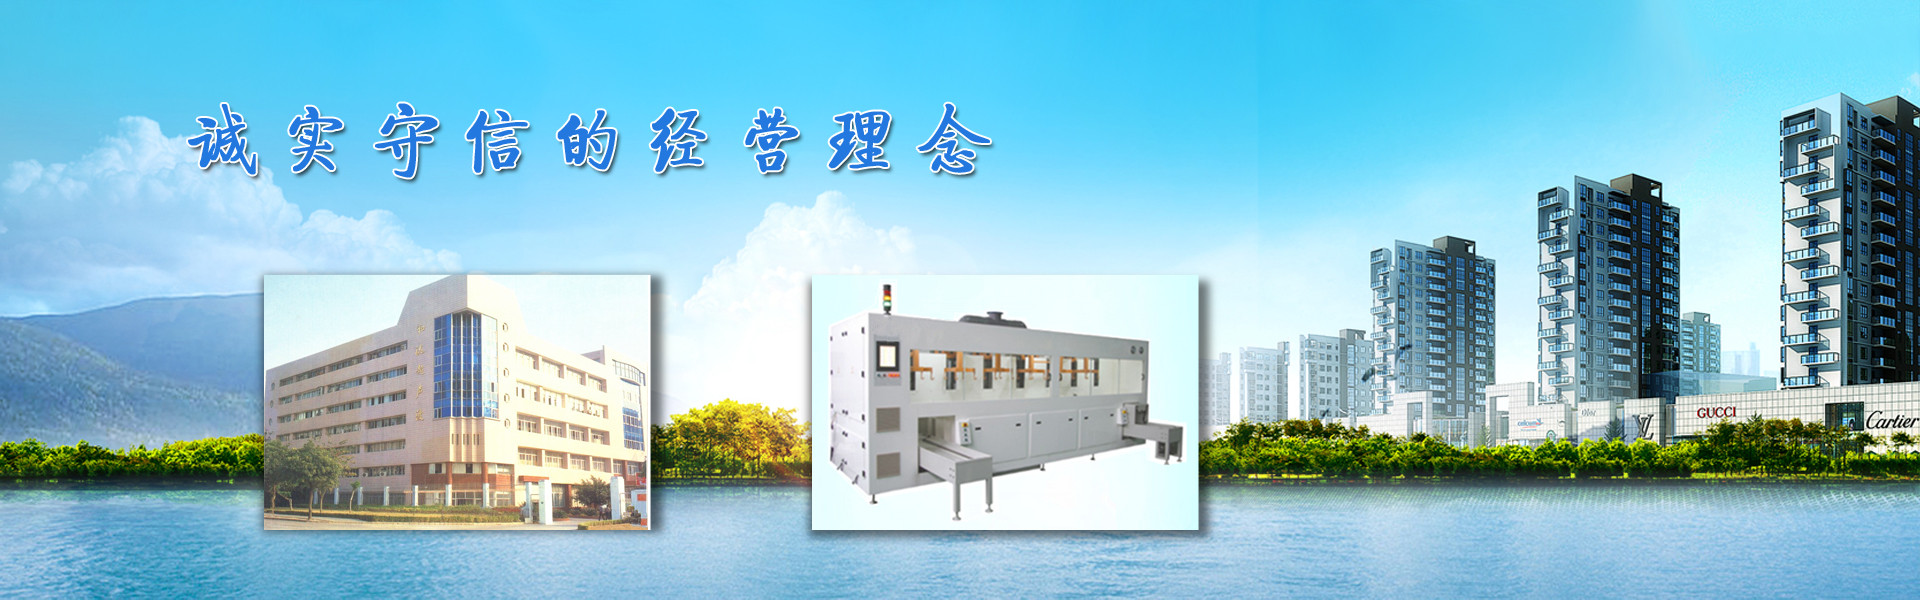
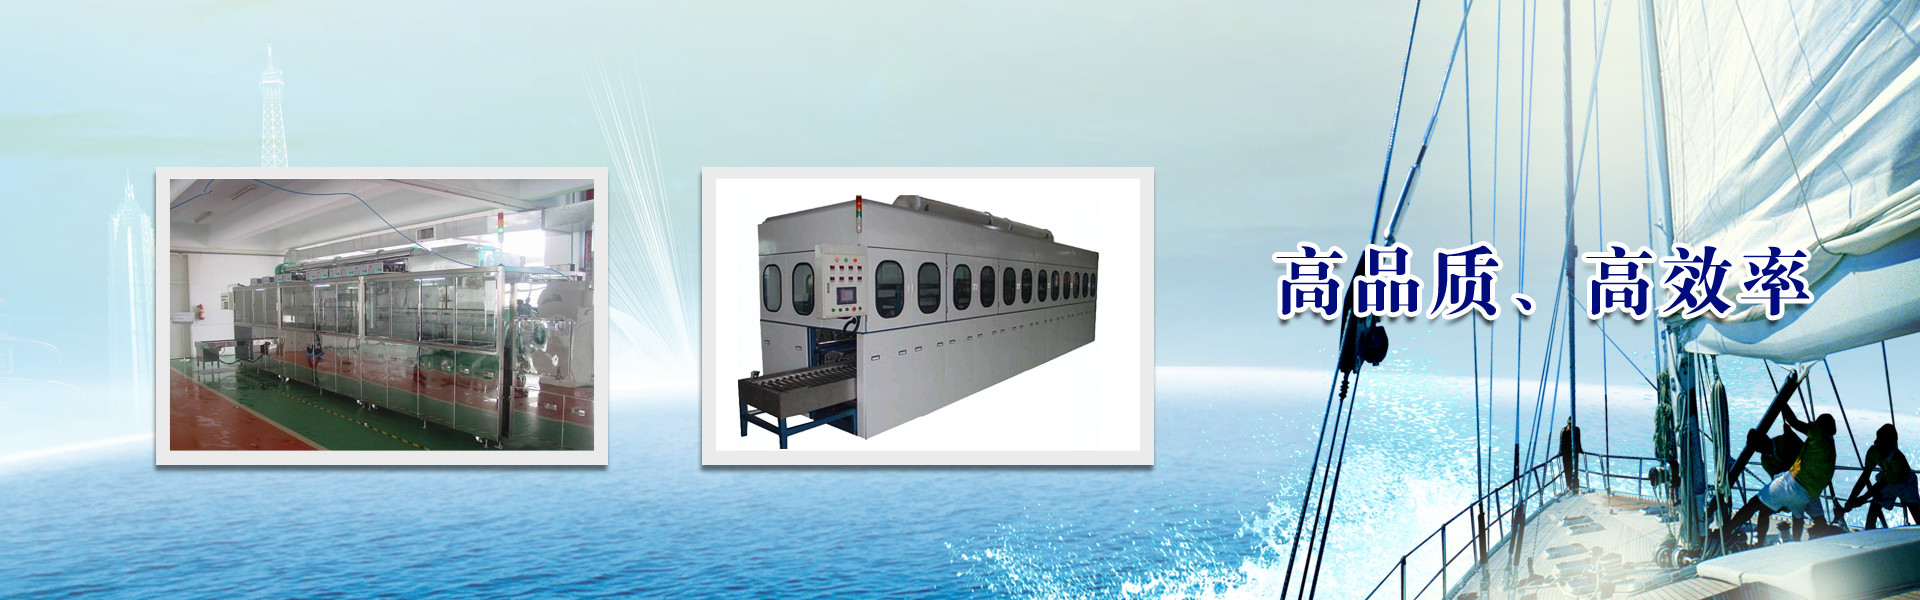
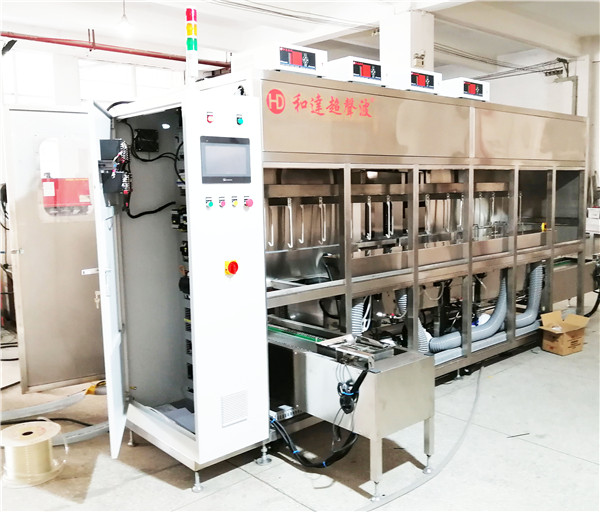
莆田钎焊后清洗线定制方案,钎焊后超声波清洗线设备用途主要用于产品钎焊后的清洗。设备组成该设备由1个去离子水加热沸腾槽(配超声波),1个醋酸加热超声波槽,1个去离子水喷淋清洗槽,1个去离子水QDR清洗槽,2个去离子水超声波清洗槽。自动进料装置、槽口负压排气装置、1套智能式龙门多钩机械手、不锈钢机架、不锈钢外封罩、超声波清洗装置、自动加热恒温装置、自动过滤循环装置、液位sensor、温度sensor、PH值sensor、电导率sensor、醋酸槽加药装置、去离子水沸腾槽预热补液槽装置、封罩顶部排气接口装置、管路系统、触摸屏PLC电气控制系统、三工位通过式烘道等组成。
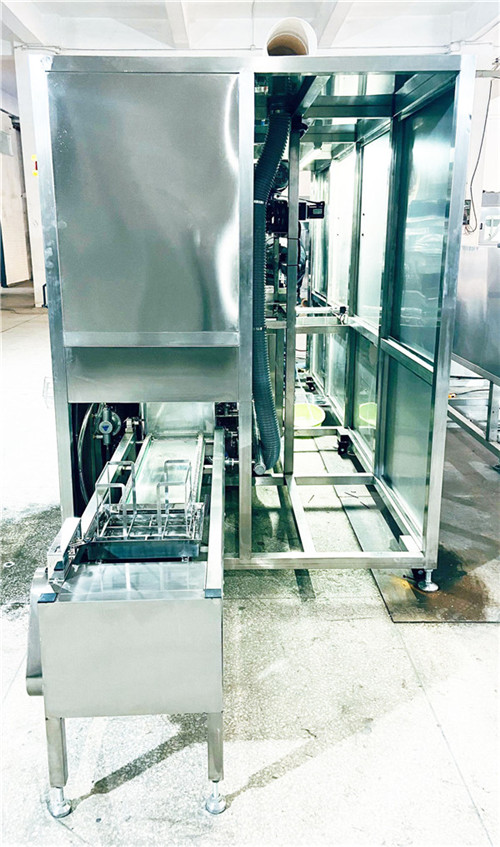
超声波清洗的原理主要是由于在清洗液中引入产生振动,使清洗液中产生了空化作用,由于空化作用产生的强大机械力将制件上所粘附的机械杂质,油垢等剥落,同时超声振动的引入加强和加速了清洗液的乳化和增溶作用,使油垢等杂质更易脱落,从而加速了洗涤过程。钎焊后超声波清洗线当正确、合适的钎焊好工件后,我们需要对钎焊接头进行清洗。通常焊接后清洗接头分为两个过程。 个过程是去除所有的钎剂残留,第二个过程是通过酸洗,去除接头加热区域在焊接过程中形成的氧化。
超声波辅助钎焊金属材料时,虽然超声波破碎了基体表面的氧化膜,实现了钎料在基体表面的铺展与润湿,但破碎的氧化膜仍然会以氧化物夹杂的形式存在于凝固后的钎缝中,给钎焊接头带来不利影响。因此,如何降低钎缝中的氧化物含量或改善钎缝中的氧化物分布状态以提高接头钎焊质量,应是未来的研究方向之一。为了提高超声波清洗效率。往往采用较高的功率密度,但太高的功率密度会由于空化作用太强而引起对制件表面的侵蚀(即空化腐蚀),使制件受损,这对于具有各类镀层或铝及铝合金制件尤为突出,过分的提高功率密度还由于饱和作用也无效果。对于油污严重,形状复杂,有深孔盲孔的制件,要求清洗槽较深,清洗液粘度较大,并选用较大的功率密度,高频超声清洗的功率密度也较大,在以水或酒精等清洗漂洗时功率密度可以取小些。
超声施加时间为2~4s时,AZ31B镁合金的搭接接头强度可达80~90MPa,接头为沿晶脆性断裂。超声施加时间过短,镁合金表面的氧化膜破碎不完整,氧化膜以片状形式存在于钎缝中;超声施加时间过长,则导致钎料飞溅。此外,冷却速率对超声振动辅助钎焊搭接接头的组织与性能均有影响。水冷钎焊接头可以抑制镁合金中αMg晶粒的长大,使之成为等轴晶,其晶粒大小仅为空冷状态下搭接接头中树枝晶的五分之一左右,其晶粒数量为空冷状态下等轴晶的40~50倍。空冷状态的断裂形式为脆性断裂,而水冷状态的为准解理断裂。大量等轴晶的存在,使得接头的抗剪强度较空冷状态的提高约5倍。