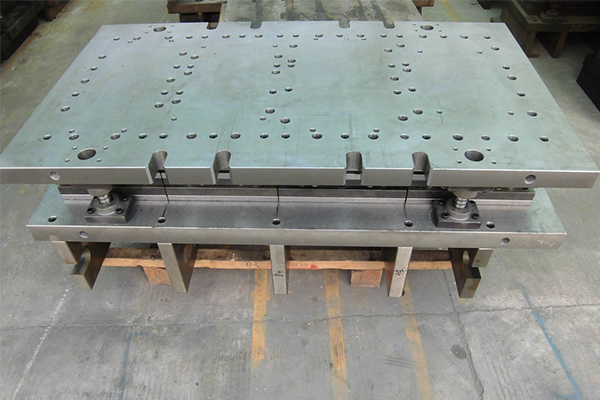
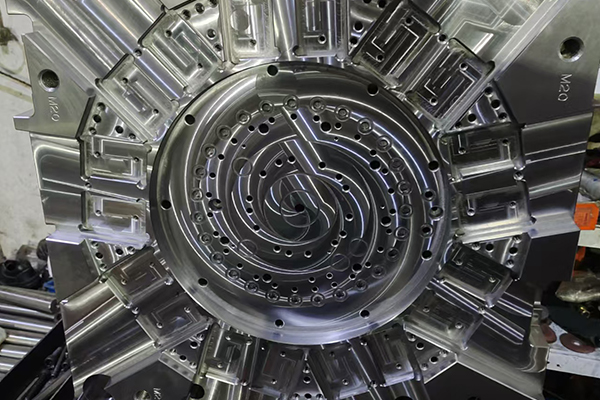
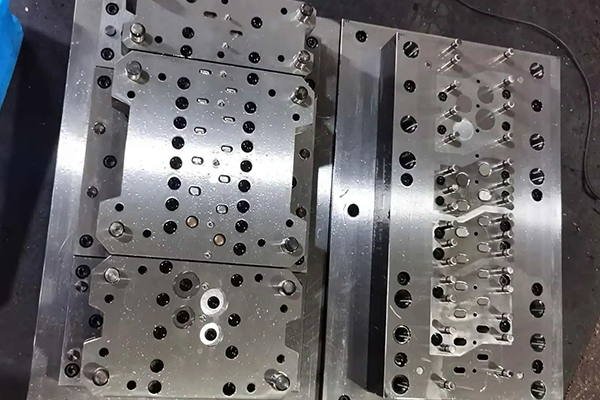
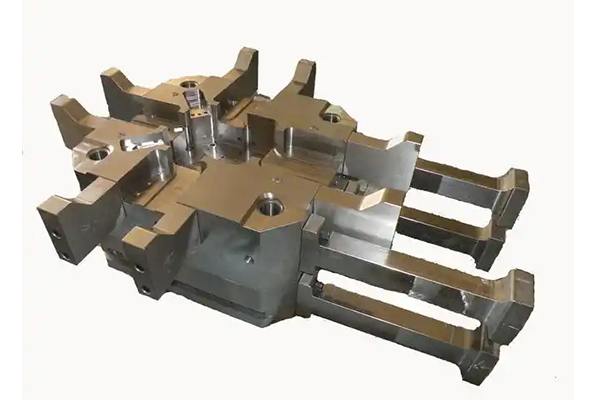
苏州人人鼎模架有限公司与您一同了解杭州铸钢模架加工的信息,标准压铸模模架又可叫标准模座或者标准模坯,它由专业的公司进行生产。一般可分类为二板式模具,简称为二板模。另外一种叫三板式模具,简称为三板模。二板模又可叫做大水口,三板模又可叫做细水口。依据产品和模具的加工容易度,不同的标准模架类别中又有不同的样式。压铸模具模架的定义与结构压铸模具模架,简而言之,就是用于支撑和固定压铸模具的框架结构。它通常由上模座、下模座、导柱、导套等部件组成,形成一个稳定的支撑系统。在这个系统中,上模座和下模座分别承载模具的动模和定模部分,而导柱和导套则确保模具在合模过程中的对位。
流道及排渣系统设计分流锥上面料饼的主流道要做到圆表面积的1/3以内。这样防止冷料快速进入型腔前就封闭了分型面。分流锥上面主流道要做成“W”形状,料饼厚度做到mm.一般主流道的长度做到mm,且单边做°的出模。一般横流道是拐弯,且做成2个台阶以上,防止冷料通过横流道进入型腔,导致产品表面冷隔纹。一般能够在横流道进入产品出的浇口位置加2个缓冲器好了,这样就完全把冷料挡在了型腔外面了。一般标准主流道下面的顶针料位都要做出模,且要包R2以上。主流道对面有凸出的芯子要避开,且主流道对面的渣包是先做垃圾,然后看情况再加开。渣包开球场的平面,半圆的截面形状,且入水处与排气槽都要隔开1/3好。渣包的入水处也要跳级。排气槽要打折且要圆滑过渡,要遵循“1”的规则。为方便加工,直流道与产品相接处浇口要跳级,后加工时不容易掉肉。
上方是一个典型模架结构图。右边部份称为上模,左边部份称为下模。注塑时,上下模会先结合,让塑料于上下模块成型部份成型。然后上下模会分开,并由以下模为主的顶出装置将成品推出。上模(前模)配置为内模件成型部分或原身成型部分。流道部分〔含热咀、热流道(气动部分)、普通流道〕。冷却部分(运水孔)。下模(后模)配置为内模件成型部分或原身成型部分。推出装置(成品推板、顶针、司筒针、斜顶等)。冷却部分(运水孔)。固定装置(撑头、方铁及针板导边等)。
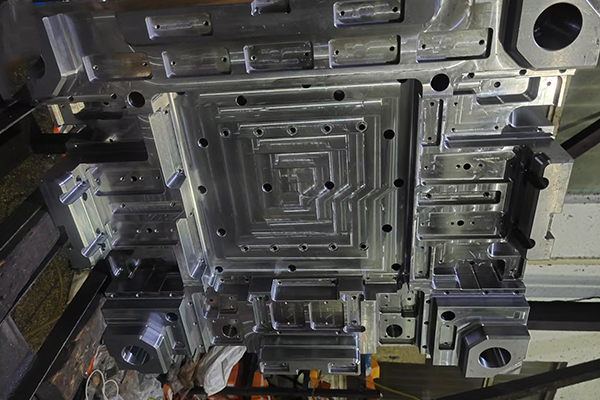
杭州铸钢模架加工,压铸模具模架的设计与优化随着压铸技术的不断发展,对模具模架的要求也越来越高。为了满足生产需求,模架的设计需要不断进行优化。以下是一些主要的设计优化方向轻量化设计在保证强度和刚性的前提下,尽量减轻模架重量,以降低能耗和生产成本。高精度加工采用的加工设备和工艺,提高模架的加工精度和表面质量,以满足高精度产品的生产需求。模块化设计将模架设计为可拆卸、可重组的模块,便于快速更换和维修模具,提高生产灵活性。智能化升级结合传感器、控制系统等智能化技术,实现模架的自动调整和监控,提高生产过程的智能化水平。
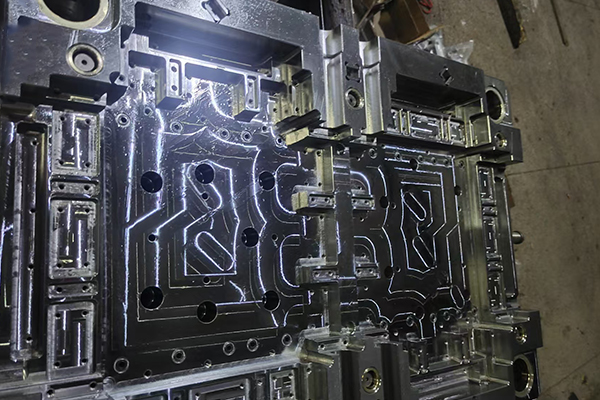
五金模具模架厂家,压铸模架是压铸模具的重要组成部分,是支撑和固定压铸模具中模芯、型腔和其他零部件的重要设备,通常由上下模板、四柱、固定板、下压板、压铸机橡胶块等组成。根据模具结构和制作材料的不同,可将压铸模架分为固定型、活动型和插板型。其中固定型和插板型压铸模架采用机工钢或合金结构钢材料制作,活动型压铸模架除了采用这两种材料外,还广泛使用铝合金、镁合金等轻质材料制作。是否可以将压铸模进行补焊?压铸模在使用过程中,可能会出现不同程度的磨损和损坏,如裂纹、变形、磨损等。此时,是否可以对压铸模进行补焊呢?一般情况下,使用压铸模的材料都是金属,不同种类的金属因其熔点和成分不同,进行补焊时需要注意。只有在确定所使用的焊接材料与压铸模的材料相同或接近时,才可以进行补焊。另外,由于压铸模使用温度较高,因此在补焊之前,需要清理和处理修复区域,避免出现裂纹、变形等题。
铸钢模架定制,材料利用率高压铸工艺可以制造形状复杂、轮廓清晰、薄壁深腔的金属零件,材料利用率较高。适合批量生产尽管压铸适合批量生产,但由于模具和设备的高昂造价,通常只用于大量生产。小批量生产不适合压铸工艺。铸件质量压铸件组织致密,具有较高的强度和硬度,但可能存在气孔及氧化夹杂物等题。适用材料压铸工艺主要使用不含铁的金属,如锌、铜、铝、镁、铅、锡及其合金。设备成本高铸造设备和模具的造价高昂,这使得压铸工艺在工业生产中具有一定的经济门槛。