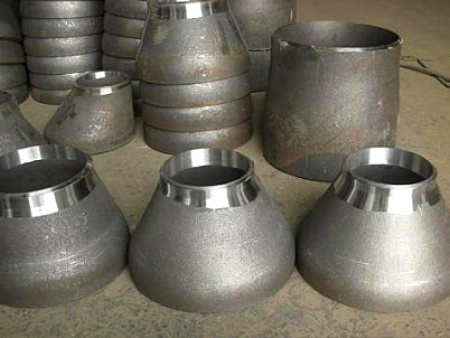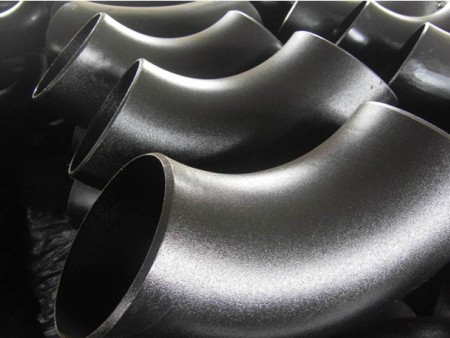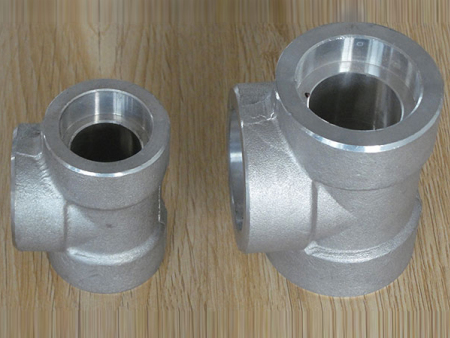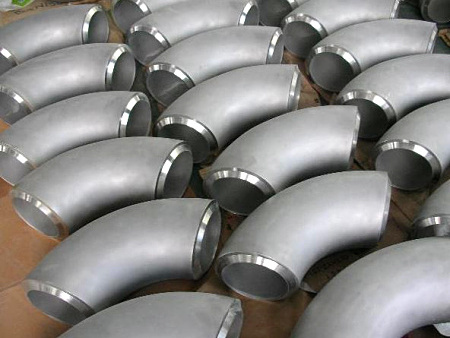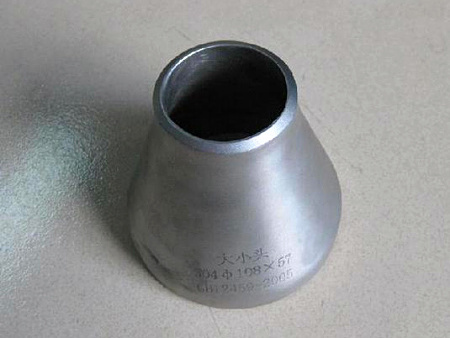
河北广浩管件有限公司带你了解四川无缝偏心大小头生产相关信息,偏心大小头的冲压成型法是将管件的外表面进行加工处理,使管件表面的表面光洁如新;缩径压制法是将管件的外部表层用特殊工具在不同尺寸下进行加工处理,使管件表层光洁如新。缩径压制法可以采用多种方式一般为直接焊接或直缝焊接,也有采用圆弧形和曲线形两种。偏心大小头是用于管道变径处的一种管件,通常采用的成形工艺为缩径压制,扩径压制或缩径加扩径压制,对某些规格的异径管也可采用冲压成形。偏心大小头除使用钢管为原料生产异径管外,对部分规格的异径管还可用钢板采用冲压成形工艺进行生产。
对于偏心大小头,可以用于管道变径处的扩径压制或缩径加扩径压制,对其他规格的异径管也可采用缩短成形工艺。在实际应用中,由于扩宽成形工艺是一种简单、方便、易行的成型方法。因为扩大成形工艺具有很高的技术含量和经济效益。偏心大小头管件的工作压力大,对于偏心大小头的变径处理要求高,而且对于成形管材也要求很高。偏心大小头在设计中,可以根据不同规格、不同尺寸的管件,采用不同的成型方式。如圆弧形管材采用冲压成型法或缩径压制法。
四川无缝偏心大小头生产,如果扩大后偏心大小头的管道变径不足,则要及时补充。如果偏心大小头的管道变径不足,则要及时补充。扩大压力的方法主要有两种增加压力、加大加长管径。偏心大小头的增加压力是一种较为成熟的方法,增强扩张管壁能力和缩短扩张周期是一个很重要的题。对于偏心大小头的管道变径,可采用缩径压制,也可采用扩径加扩径压制。由于偏心大小头的管道变径在管理过程中存在着较大的风险性,因此对这种管件的控制尤为重要。由于其变矩器的特殊性能,使其成形难度很高。一般而言,一个成型机械的成型速度是每秒10米。因此,偏心大小头管件成形的难度较大。
异径偏心大小头制作,偏心大小头是一种新型的生产工艺。扩大成形工艺在设计、制造过程中,对材料和加工方法的选择有着严格要求。例如,扩大成形工艺在设计、制造过程中,对材料和加工方法的选择都须考虑到材料的性能特点。这就要求生产工艺中,须对材料的品种、数量和质量进行选择。同时,还要考虑材料的特性。如果偏心大小头的阀门与阀座之间的距离超过了设计要求,就会影响成形质量。所以,偏心大小头在设计中应考虑使用一种特殊的管道变径。在偏心大小头管件成型时应采取适当的加压、调整、压缩等方法。对于偏心大小头管件成形后,可采用扩径加扩径加扩大压力。