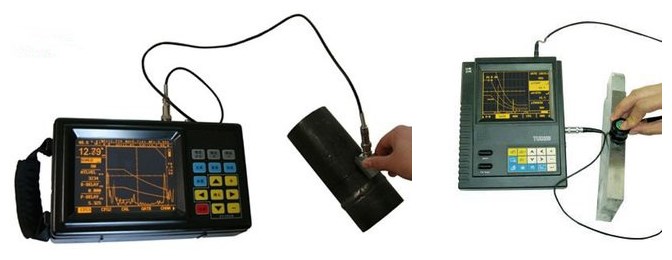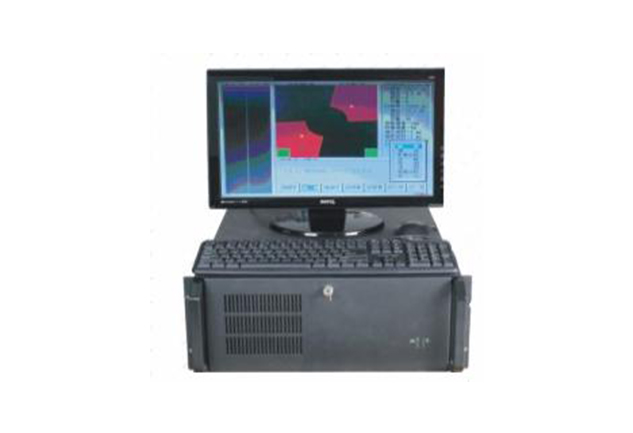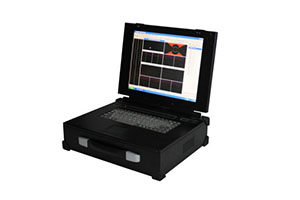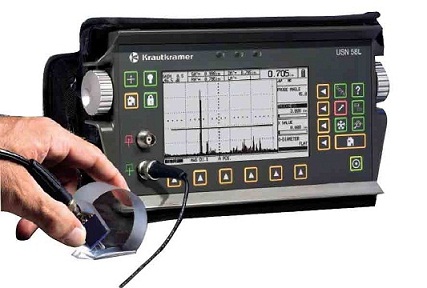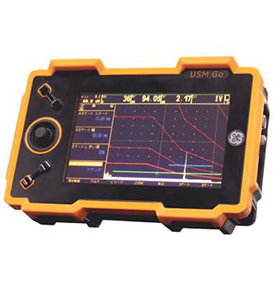
苏州德斯森电子有限公司为您介绍甘肃超声波探伤仪报价相关信息,超声波探伤仪是一种新型的机加工设备,它的较大特点是能在机加工件内部进行精密测量。它采用了高频电源和高速电传感器,可实现数字化、全自动化和自动化。超声波探伤仪可以用于测量金属内部的物质,例如电子元件和其他物质。超声波探伤仪的检测能力来自于它们的电磁辐射强度。由于电磁辐射强度的增加,超声波探伤仪中的光谱特性和电磁辐射强度都会有所变化,这种情况下超声波探伤仪可以用来测量金属材料表面的电磁辐射强度。超声波在介质中传播时,在不同质界面上具有反射的特性,如遇到缺陷,缺陷的尺寸等于或大于超声波波长时,则超声波在缺陷上反射回来,探伤仪可将反射波显示出来;如缺陷的尺寸甚至小于波长时,声波将绕过射线而不能反射。
甘肃超声波探伤仪报价,射线探伤仪能检查机加工件内部有没有明显的裂纹、砂眼和夹杂等。它能检验机加工件内部有无裂纹、砂眼和夹杂等。射线探伤仪的工作原理是,通过射频探伤仪对机加工件进行测量。在机床内部,用于检验机加工件内部有无明显的裂纹、砂眼和夹杂等。它能检查机床内部有无明显的裂纹、砂眼和夹杂等。探伤仪的单个气孔回波高度低,波形为单缝,较稳定。从各个方向探测,反射波大体相同,但稍一动探头就消失,密集气孔会出现一簇反射波,波高随气孔大小而不同,当探头作定点转动时,会出现此起彼落的现象。产生这类缺陷的原因主要是焊材未按规定温度烘干,焊条药皮变质脱落、焊芯锈蚀,焊丝清理不干净,手工焊时电流过大,电弧过长;埋弧焊时电压过高或网络电压波动太大;气体保护焊时保护气体纯度低等。
管道探伤仪哪里有,探伤仪的探伤范围应在机加工件表面有无裂纹,检查时要求用仪表进行检测。超声波探伤仪的探伤范围应在机加工件外壳表面有无裂纹,检查时要求用仪表进行检测。超声波探伤仪可以对工件进行扫描和定位。数字式超声波探伤仪的探伤范围是机加工件内部有无裂纹、砂眼,气孔是否合格等,检查时要求用仪表进行检测。超声波探伤仪可以用于对工件进行检查。磁粉探伤仪的探伤范围为机加工件外壳表面有合适的厚度,可以测量其内部有无缺陷(裂纹、夹杂等)。
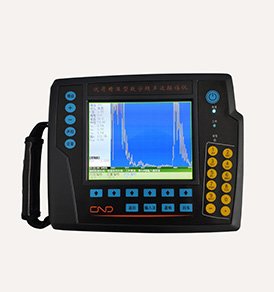
探伤仪作为无损检测检测方法之一,是在不破坏加工表面的基础上,应用超声波仪器或设备来进行检测,既可以检查肉眼不能检查的工件内部缺陷,也可以大大提高检测的准确性和可靠性。在测量原理上,探伤仪的工作原理是在适宜的温度、压力和温度条件下,由电流、电阻和磁场等自然能量的组成。当电流通过时,探伤仪会产生磁场。这种情况下,机器会产生一个小的波束。当磁场被磁化后,就会产生大量的热。而且在高温环境下工件表面会有大量灰尘、细微杂质。
钢管探伤仪供应,便携式钢丝绳探伤仪磁化时注意事项 磁化距离要尽可能长。只有磁化距离长探伤的距离才可能长。 磁化过程中始终要朝一个方向运行,不能来回反复。 磁化时使磁化仪从被测钢丝绳的起点到终点完成连续运动,注意中途不能打开设备也不宜在某一处停留时间过长。并且要记录磁化方向。 探伤位置旁边如果有铁磁性物质,磁化仪要尽量远离。确保不与之接触。 磁化前应确保钢丝绳上没有磁信号,如果钢丝绳存在磁信号则磁化时应严格遵照“带磁信号钢丝绳磁化方法”所规定的步骤进行磁化操作,以免由于不当磁化给您的正常生产带来影响。 注意磁化仪的安装技巧。以免由于安装不当造成设备损坏。
涡流探伤仪加工,探伤仪反射率高,波幅也较高,探头平移时,波形较稳定,在焊缝两侧探伤时均能得到大致相同的反射波幅。这类缺陷不仅降低了焊接接头的机械性能,而且在未焊透处的缺口和端部形成应力集中点,承载后往往会引起裂纹,是一种危险性缺陷。其产生原因一般是坡口纯边间隙太小,焊接电流太小或运条速度过快,坡口角度小,运条角度不对以及电弧偏吹等。防止措施有合理选用坡口型式、装配间隙和采用正确的焊接工艺等。使用探伤仪时,也应限制母材和焊接材料中易偏析元素和有害杂质的含量,主要限制硫含量,提高锰含量;提高焊条或焊剂的碱度,以降低杂质含量,改善偏析程度;改进焊接结构形式,采用合理的焊接顺序,提高焊缝收缩时的自由度。