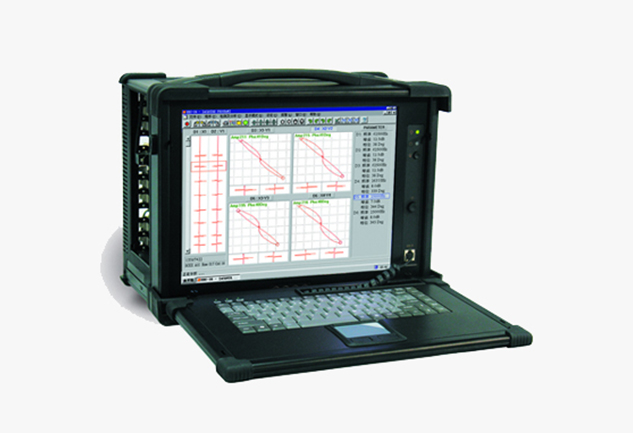
苏州德斯森电子有限公司带您了解铝管涡流探伤仪生产,假定涡流探伤仪的激励信号振幅不变,探头线圈和金属块之间的距离也保持恒定,则涡流及涡流磁场的强度与分布就由金属块的材质决定,即合成磁场受金属块的电导率、磁导率、裂纹等因素的影响。当涡流探伤仪的探头在被测试件表面上划过时,由于被测试件和探头都具有高磁导率,磁通主要集中在探头和被测试件接触点的主磁路内;忽略漏磁通时,可认为主磁路内处处都有相同的磁通。涡流探伤仪可在高温状态、工件的狭窄区域、深孔壁(包括管壁)进行检测;能测量金属覆盖层或非金属涂层的厚度;可检验能感生涡流的非金属材料,如石墨等。
铝管涡流探伤仪生产,在填充系数较小时,为了使涡流探伤仪检测能够正常进行,应选择较小的相位角尽量提高探伤灵敏度。正常检测时,为了保护检测线圈不被撞坏,同时获得较高的探伤灵敏度和信噪比,通常选取填充系数η为80~85为宜。涡流探伤是由交流电流产生的交变磁场作用于待探伤的导电材料,感应出电涡流。如果材料中有缺陷,它将干扰所产生的电涡流,即形成干扰信号。用涡流探伤仪检测出其干扰信号,就可知道缺陷的状况。涡流探伤仪的应用(1)轴承外圈、轴承内圈、齿轮坯、环型金属零件、汽车零部件; (2)铜管、钢管、不锈钢管、焊接管、铝塑管、钢丝、双层管、铜包铝、铜包钢、铝丝金属棒材等生产线在线及离线上的无损探伤; (3)石油套管、抽油杆、空心轴等无损探伤; (4)冷凝器管、空调器管、汽车油管等检测; (5)适合于各种金属管棒线材的无损探伤。
穿过式探伤仪适用于碳钢、铁素体合金钢、奥氏体合金钢管材、棒材和线材检测;待测工件的伤信号大小不等,所以前置级的增益可由计算机程控,0一倍连续可调。涡流探伤仪是一种基于涡流检测原理来探测钢铁棒材、板材是否存在裂纹、气孔等缺陷的设备,它具有抑制干扰信号、拾取有用信息的功能,该仪器由振荡器、探头线圈、信号检波装置、测量比较电路、信号处理报警显示及电源等几部分组成,主要用于金属材料的无损探伤。为了保证较好的检测信噪比和检测灵敏度,应根据实际情况选择合适的的检测速度,通常选择2m/s左右;涡流探伤仪实际检测时,对涡流检测参数的选择,需要从事涡流探伤的检测人员综合考虑,才能获得较为理想的检测效果。
当涡流探伤仪的上位机发送开始指令后,运动控制系统将工件和探头运动到指定位置。随后上位机向涡流主机发送检测指令,涡流主机开始工作。与此同时上位机向运动控制系统发送检测指令,运动控制系统带着涡流探头检测整个焊缝区域。检测完成后,上位机向运动控制系统和涡流探伤仪发送结束指令即可完成整个焊缝的检测。涡流探伤仪是以电磁感应原理为基础的一种常规无损检测方法,适用于导电材料。涡流探伤对细小裂纹和类似缺陷较为敏感,在检测表面和近表面缺陷时速度快,灵敏度高,检验结果即时显示,测试探头不需要接触被测物,可检查形状尺寸复杂的导体。由于检测时不需要接触工件,也无需耦合介质,检测速度快,适用于产线上对自动工件进行快速和效率高的检测。