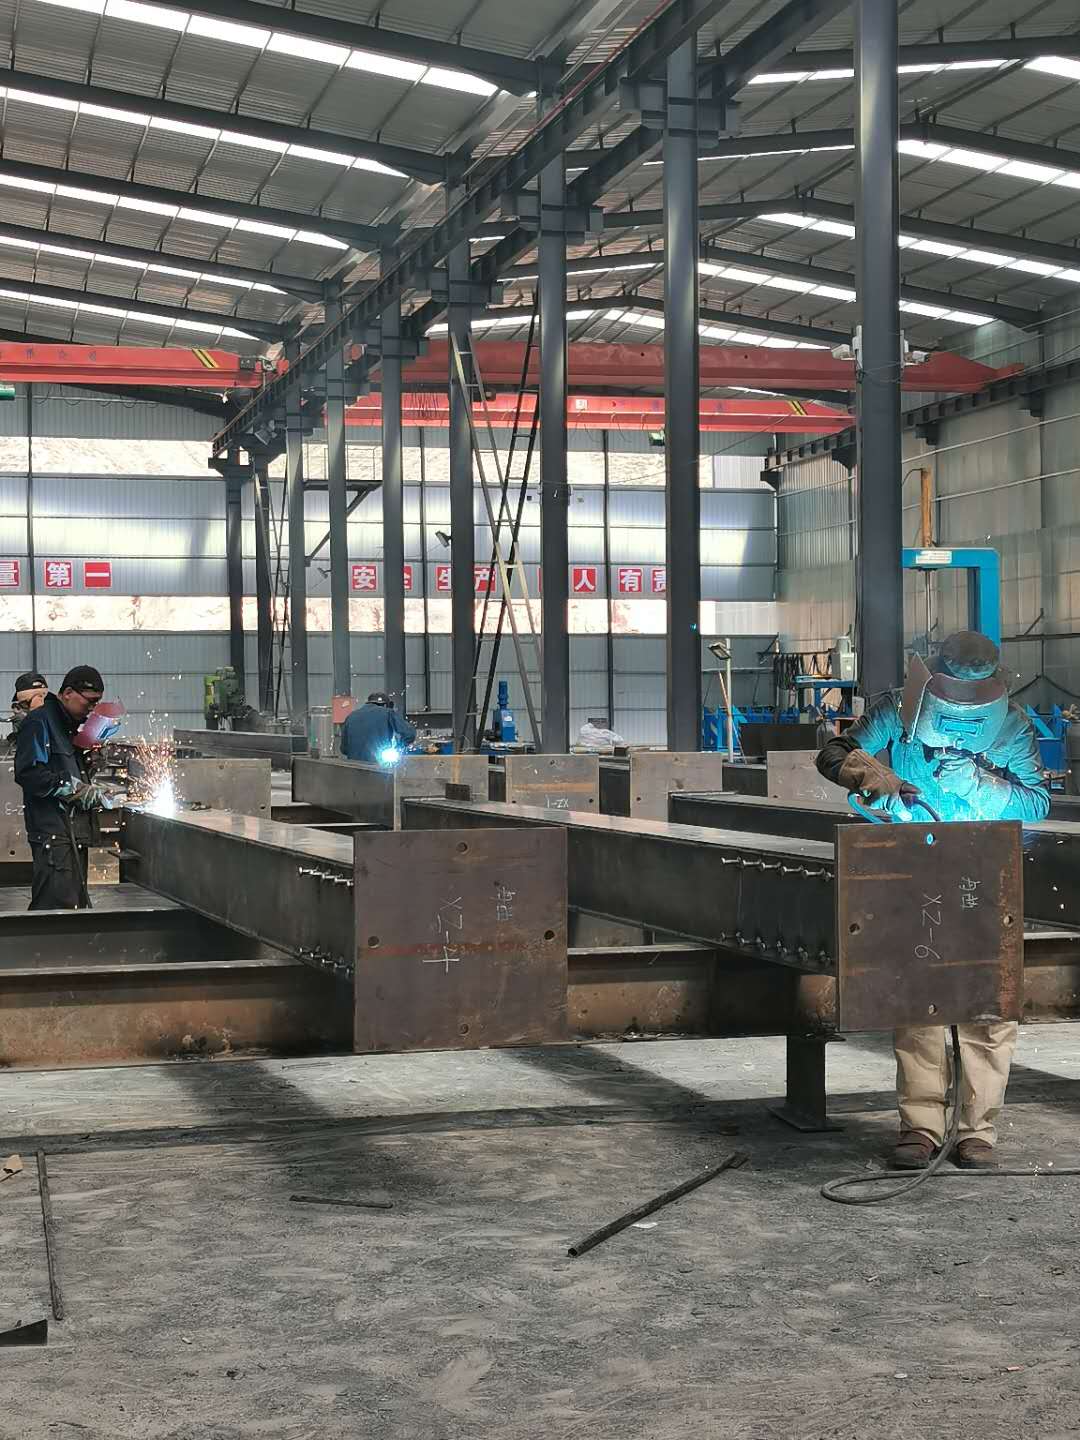
甘肃鑫祥威钢结构工程有限公司带你了解关于宁夏建筑钢结构加工流程的信息,焊缝形式根据连接构件的相互位置,焊接接头形式可分为对接、搭接、丁字接头和角接头四种形式。这些连接中使用的焊缝有两种基本类型对接焊缝和角焊缝。在具体应用中,应根据连接的受力情况,结合制造、安装和焊接条件进行选择。焊接结构对接焊缝对接焊缝传力直接平稳,无明显应力集中现象,机械性能良好,适用于承受静、动荷载的构件连接。但由于对接焊缝质量要求较高,焊件之间的焊接间隙比较严格,一般用于工厂制连接。角焊缝角焊缝形式根据其长度方向和外力作用方向,角焊缝可分为平行于力作用方向的侧角焊缝、垂直于力作用方向的前角焊缝和斜于力作用方向的斜角焊缝、环焊缝。角焊缝的截面形式分为普通型、平坡型和深穿透型。图中的Hf称为角焊缝的焊脚尺寸。普通截面焊接接头的底脚比为1,类似等腰直角三角形,其传力线弯曲剧烈,应力集中严重。对于直接承受动荷载的结构,为了使传力顺畅,前角焊缝应采用尺寸比为5的平坡型(长边遵循内力方向),侧角焊缝应采用1的深穿透型。
宁夏建筑钢结构加工流程,钢结构防护技术。钢结构防护包括防火、防腐、防锈。防火涂料处理后一般不需要进行防锈处理,但有腐蚀性气体的建筑物仍需进行防腐处理。我国的防火涂料种类繁多,如TN系列和MC,其中MC防火涂料包括醇酸磁漆、氯化橡胶漆、氟橡胶涂料和氯磺化涂料。施工时,应根据钢结构类型、耐火等级和环境要求选择合适的涂料和涂层厚度。钢结构的目标和措施钢结构工程涉及面广,技术难度大,推广应用遵循和行业标准规范。地方建设行政主管部门要重视钢结构工程化阶段的建设,组织质量检验队伍的培训,及时总结工作实践和新技术应用。高校、设计部门、施工企业要加快钢结构工程技术人员的培训,推广技术成熟的钢结构CAD。群众性学术组织应配合钢结构技术的发展,广泛开展国内外学术交流和培训活动,近期内积极提高钢结构设计、生产和施工安装技术的整体水平,并给予奖励。
螺栓连接普通螺栓连接的结构普通螺栓的形式和规格钢结构的常见形式是大六角头型,其代号用字母m和公称直径(mm)表示。工程上常用MMMM24。根据国际标准,螺栓统一用螺栓的性能等级表示,如“6级”、“8级”。小数点前的数字表示螺栓材料抗拉强度低,如牛顿/平方毫米为“4”,牛顿/平方毫米为“8”。小数点后的数字(6,8)表示螺栓材料的屈强比,即屈服点与低抗拉强度的比值。根据螺栓的加工精度,普通螺栓分为A、B、C三个等级.

建筑钢结构加工多少钱,在对钢结构厂房的横向框架进行计算时,其横向框架结构会把结构所承受的荷载及作用力传递给结构的基础,是结构厂房的重要承重结构。在对钢结构厂房的纵向传力系统进行计算时,对于钢柱、柱间支撑、吊车梁系统、设置在屋架端部垂直支撑以及系杆所组成的纵向传力系统等,应当进行计算,用以保证结构厂房的纵向刚度要求。矫正钢材在存放、运输、吊运和加工成型过程中会变形,对不符合技术标准的钢材、构件进行矫正。钢结构的矫正,是通过外力或加热作用迫使钢材反变形,使钢材或构件达到技术标准要求的平直或几何形状。矫正的方法火焰矫正(亦称热矫正)、机械矫正和手工矫正(亦称冷矫正)。⑴火焰矫正利用火焰对钢材进行局部加热,被加热处理的金属由于膨胀受阻而产生压缩塑性变形,使较长的金属纤维冷却后缩短而完成的。影响矫正效果的因素火焰加热位置、加热的形式、加热的温度。火焰矫正加热的温度对于低碳钢和普通低合金钢为~C。⑵机械矫正是通过专用矫正机使用权弯曲的钢材在外力作用下产生过量的塑性变形,以达到平直的目的。拉伸机矫正用于薄板扭曲、型钢扭曲、钢管、带钢、线材等的矫正。压力机矫正用于板材、钢管和型钢的矫正。多辊矫正机用于型材、板材等的矫正。⑶手工矫正采用锤击的方法进行,操作简单灵活。由于矫正力小、劳动强度大、效率低而用于矫正尺寸较小的钢材,或矫正设备不便于使用时采用。
库房钢结构加工价格,钢结构加工安装前,不检查钢构件整体尺寸,处理构件变形和质量缺陷。钢构件虽然在加工出厂前已通过质量检验,但可能会错过检验,或者在运输和堆放过程中构件有新的变形和损坏。如果安装前没有复检,这些题在钢结构加工安装前不会及时处理,会影响钢结构的安装质量,造成安装困难或质量缺陷。钢-混凝土组合结构技术。型钢或型钢管理与混凝土构件组成的梁柱承重结构是一种钢-混凝土组合结构,近年来应用范围不断扩大。组合结构兼有钢和混凝土的优点,整体强度高,刚度好,抗震性能好。混凝土结构包裹时,具有较好的耐火性和耐腐蚀性。复合结构构件一般可减少用钢量15~20%。组合楼板和钢管混凝土构件还具有模板支撑少或无模板支撑、施工方便快捷等优点,具有很大的推广潜力。适用于多层或高层建筑的框架梁、柱、楼板,工业建筑的柱、楼板等。(5)高强度螺栓连接及焊接技术。高强度螺栓通过摩擦力传递应力,摩擦力由螺栓、螺母和垫圈组成。高强度螺栓连接具有施工简单、拆卸灵活、承载力高、抗疲劳性好、自锁、安全性高等优点。铆接和局部焊接在工程中已被取代,成为钢结构制造和安装的主要连接手段。对于车间制造的钢构件,厚板应采用自动多丝电弧焊,箱型柱分离器应采用熔化极电渣焊等技术。现场安装应采用半自动焊接技术、气体保护焊药芯焊丝和自保护药芯焊丝技术。