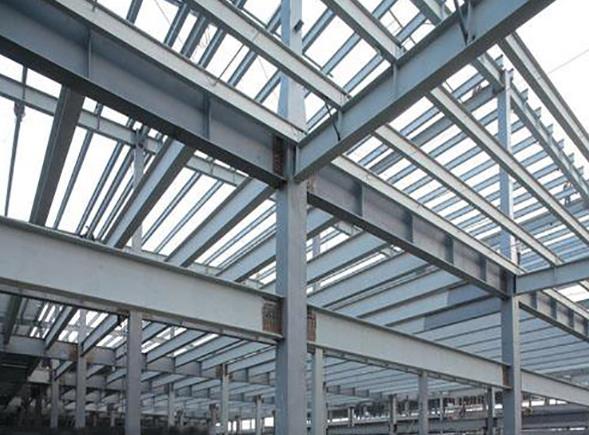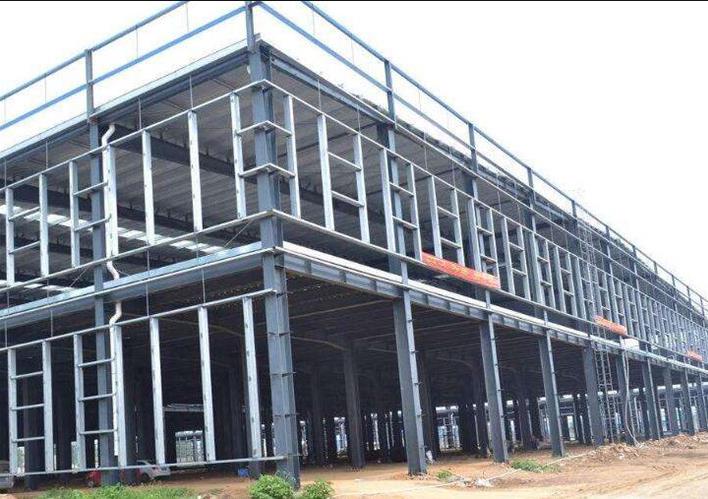
甘肃鑫祥威钢结构工程有限公司为您介绍临夏别墅钢结构加工公司相关信息,钢柱对接节点有哪些安装注意事项?为方便焊接及焊缝检测,钢柱分段位置一般在楼层标高往上2m左右,同一项目钢柱对接连接板规格.好采用一种型号,.多不超过两种,方便材料重复利用。主次梁连接时有哪些安装注意事项?主次梁连接时,次梁连接板若在主梁翼缘内,次梁安装会较困难,安装速度较慢,建议连接板伸出主梁翼缘外;对于斜梁及弧梁,弧度较大时应注意弧梁腹板孔边距是否过短,否则不满足安装及设计要求。主次梁安装时一方面还需注意超过长度的钢梁要根据设计要求进行预起拱,另一方面对于井子梁,井字梁分段时,短方向钢梁应为主梁,长方向梁为次梁,分段时短方向梁不断开,长方向梁断开,切忌搞反,否则安装后容易下挠。
临夏别墅钢结构加工公司,铆钉连接铆钉连接是一端带有半圆形预制钉头的铆钉,烧红后快速插入连接件的钉孔内,然后用铆钉枪将另一端铆接到钉头内,这样就可以拧紧连接。优点铆接传力可靠,塑性和韧性好,易于检查和质量保证,可用于重型结构和直接承受动荷载的结构。缺点铆接工艺复杂,制造成本劳动强度大,基本上已经被焊接和高强度螺栓连接所取代。焊缝形式根据连接构件的相互位置,焊接接头形式可分为对接、搭接、丁字接头和角接头四种形式。这些连接中使用的焊缝有两种基本类型对接焊缝和角焊缝。在具体应用中,应根据连接的受力情况,结合制造、安装和焊接条件进行选择。焊接结构对接焊缝对接焊缝传力直接平稳,无明显应力集中现象,机械性能良好,适用于承受静、动荷载的构件连接。但由于对接焊缝质量要求较高,焊件之间的焊接间隙比较严格,一般用于工厂制连接。角焊缝角焊缝形式根据其长度方向和外力作用方向,角焊缝可分为平行于力作用方向的侧角焊缝、垂直于力作用方向的前角焊缝和斜于力作用方向的斜角焊缝、环焊缝。角焊缝的截面形式分为普通型、平坡型和深穿透型。图中的Hf称为角焊缝的焊脚尺寸。普通截面焊接接头的底脚比为1,类似等腰直角三角形,其传力线弯曲剧烈,应力集中严重。对于直接承受动荷载的结构,为了使传力顺畅,前角焊缝应采用尺寸比为5的平坡型(长边遵循内力方向),侧角焊缝应采用1的深穿透型。
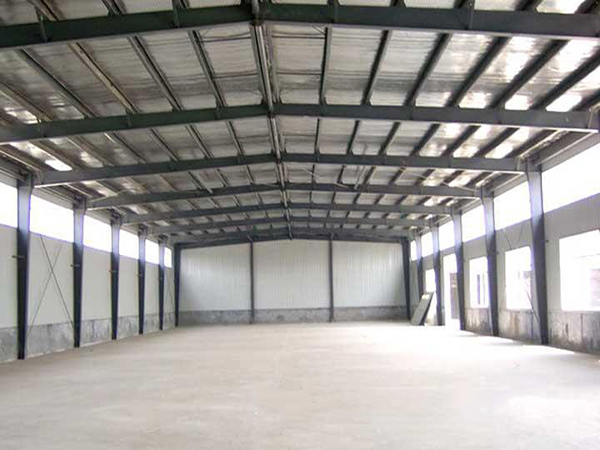
在对钢结构厂房的墙架系统进行布置时,可采取两种方式,1不进行另立墙架柱,而是直接用横向定位轴线上的框架柱来布置。2另立墙架柱,在定位轴线上框架柱的外侧进行设置。在对钢结构厂房进行除锈处理时,可以采用酸洗构件或者机械喷砂抛丸这两种方式任选其一,将甘肃钢结构加工厂家表面的锈迹清除干净后,使其露出金属表面,再向钢材表面涂装一层保护薄膜,使其形成质地良好的防护层。钢结构有如下特点【1】平面布置灵活,各部分刚度均匀,安装制造都很简单,施工速度快。陕西钢结构框架【2】自重轻,延性好,具有良好的结构性能,不易产生应力集中,易与其它形式结合,以满足结构上的需要。【3】框架的抗侧力要取决于梁和柱的受弯能力和刚度,只有加大梁、柱的截面。而梁、柱的截面过大会影响住宅居室的家具布置和活动空间。同时节点需要采用刚接或半刚接,这不仅使节点的构造相对复杂,而且属于单一抗侧力体系,在地震时可能会产生较大的破坏。【4】侧向刚度较大,易于保证整体刚度及稳定性传力路径明确、结构分析简单,非常适合于我国目前的技术水平;核心筒布置成电梯间、卫生间对隔声、防潮以及管道的布置都非常有利;剪力墙对结构的防火、耐火性非常有利,可起到防火墙的作用。陕西钢结构框架钢结构框架近几年应用较多,目前很普遍,钢结构框架与砖砌墙组合既满足了防腐与要求,又符合强抗震特点,是一种很好的组合结构形式。

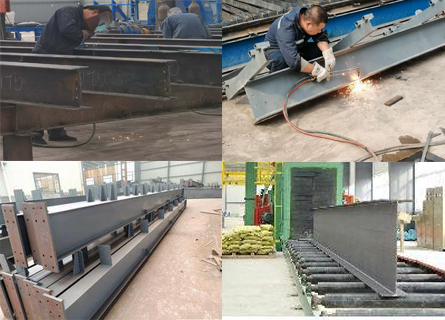
网架钢结构加工生产厂家,制孔包括铆钉孔、螺栓孔,可钻可冲。钻孔用钻孔机进行,能用于钢板、型钢的孔加工;冲孔用冲孔机进行,一般只能在较薄的钢板、型钢上冲孔,且孔径一般≮钢材的厚度。施工现场的制孔可用电钻、风钻等加工。制孔精度、孔距等允许偏差应符合设计和规范规定。钢结构加工制作工艺放样、号料放样钢结构制作工艺中的工序,是根据产品施工详图或零、部件图样要求的形状和尺寸,按1的比例把产品或零、部件的实体画在放样台或平板上,求取实长并制成样板的过程。内容核对图纸的安装尺寸和孔距;以1的大样放出节点;核对各部分的尺寸;制作样板和样杆作为下料、弯制、铣、刨、制孔等加工的依据.用50~75mm的铁皮或塑料板制作样板,用木杆、钢皮或扁铁制作样杆,当长度较短时可用木尺杆。样杆、样板应妥善保存,直至工程结束后方可销毁。加工余量3~5mm(焊接收缩量、切割、铣端),允许偏差±1mm。目前,多数厂家利用数控技术进行放样和号料。