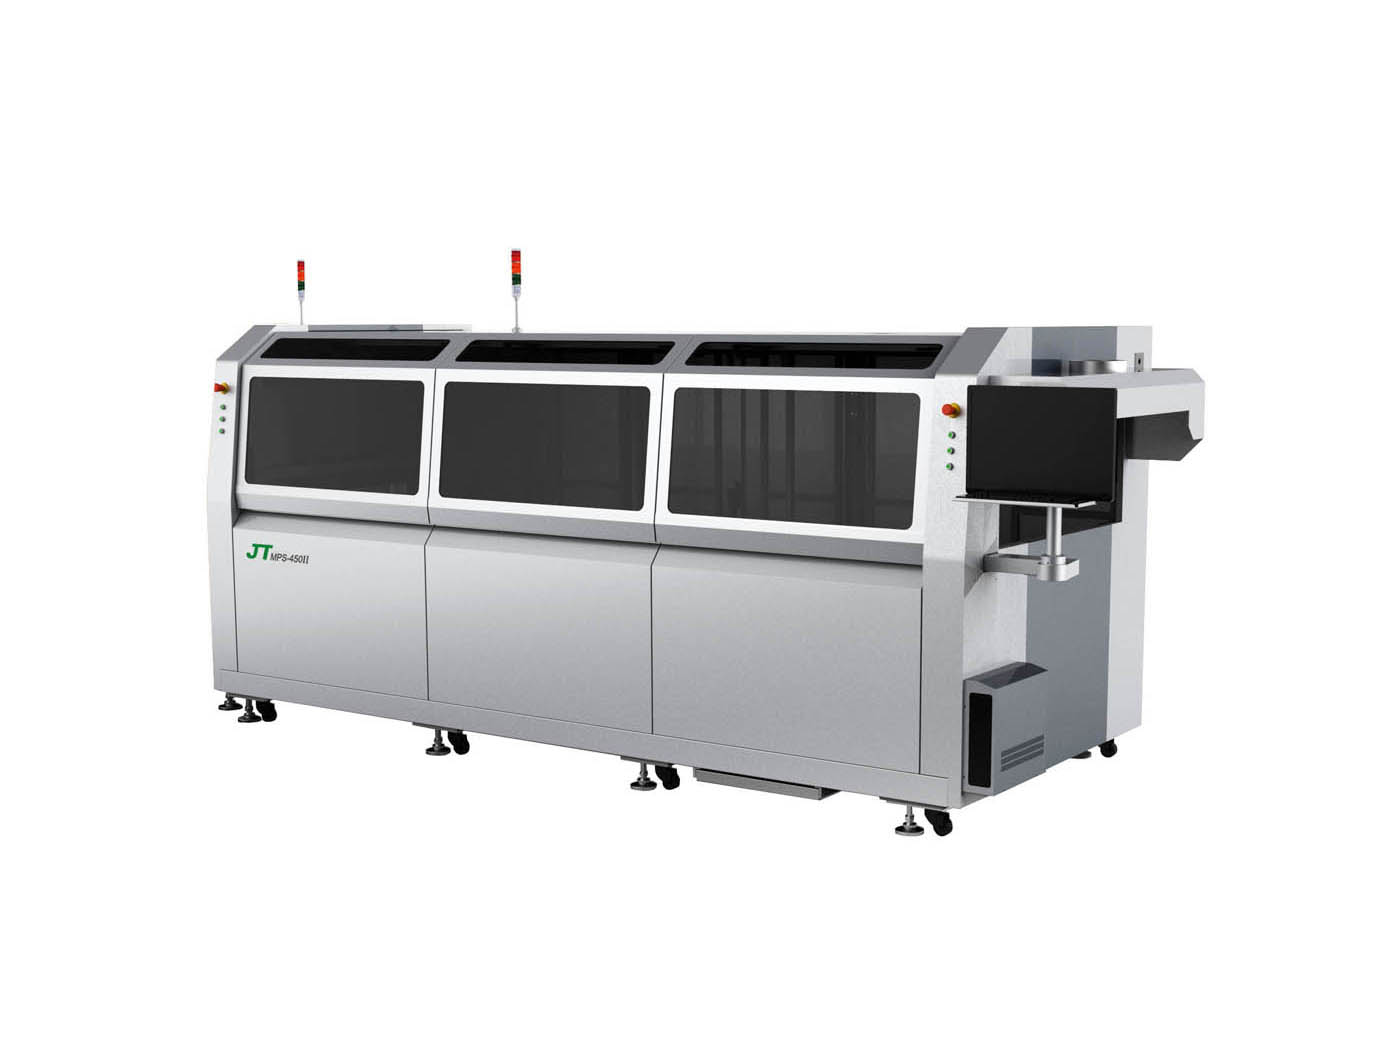
厦门丞耘电子科技有限公司为您介绍大型无铅波峰焊订购相关信息,焊接机理的选择,可根据不同的工艺特点、不同的工艺要求和不同的工序要求来进行。在焊接过程中,采用模块化设计,可实现焊点焊接过程中所需的多级助焊剂管理系统适应环保要求。焊接机构是由一个整体组成,其中一级助力泵和二级辅助泵组成了整个系统。助力泵和二级辅助泵是焊接机构的两个重要部分,其中助力泵是一种高性能的辅助设备。焊接过程的特征是焊点在焊点上形成了一层特定的厚度。因此,在不同的焊接机理中,元器件对于pcb的影响是不同而且相互作用。在电气系统中采用无铅波峰焊机制可以有效地解决电气系统中元器件对pcb的影响题。焊点焊接是指在焊料槽中形成的压力,并通过元器件的接口,将焊料送到pcb上。
由于焊料波峰焊的焊接机理是通过电流的形式进入熔液槽液面,因此它与元器件的结合处是在一定的温度下实现焊点熔融而实现焊点熔融过程。在焊料槽液面上形成一个高温区域,并经由电流形成热压力线将元器件送至高温区域。当电流形成热压力线时,元器件就会自动地产生熔融状态。这样就可以将焊料的焊点焊接到pcb上,从而实现焊点的高速移动。由于元器件的特性,在程度上限制了电子产品在焊接过程中所需要的元器件数量和规格。因此,无铅波峰焊机理是一种新型、创新、环保和率生产方式。由于焊料波峰焊接机理与传送带上的元器件焊点相同,所以在焊料槽内的元器件与传送带上形成一个特定角度以及一定的浸入深度穿过传送带而实现焊点焊接。
焊接的过程包括焊料的切割、焊料的切断、焊料与传送带上的元器件接触和接触。由于熔融时间较长,在焊点形成前后,元器件会有距离。而在熔融时间较短时,元器件就不能正常工作。因此要求对整个焊片进行无铅化处理。无铅化处理是通过对整个pcb面板上部进行加热或者喷漆。无铅波峰焊采用模块化设计,可灵活选配多级助焊剂管理系统适应环保要求,焊接机理是将熔融的液态焊料,借助动力泵的作用,在熔融的液态油状态下形成特定形状的焊料波。无铅波峰焊采用模块化设计,可灵活选配多级助燃剂管理系统适应环保要求。焊料的热风加热方式采用高温、高压、低噪音的工艺,可在不影响焊机正常运转情况下,提高焊丝质量和效率。无铅波峰焊采用全自动化生产线生产。在生产中使用的各种电脑控制设备都能够实现自动化控制。通过计算机管理系统,实现了对各种焊料的控制。
这种焊接方式是将液态焊料置于一个特定角度以及一定的浸入深度穿过焊料波峰而实现焊点焊接的过程。无铅波峰焊机构在无铅波峰下,由元器件和传送带组成。传送带上有电流、电压、温度、压力等参数的参考值,其中温度指标为传输带内电流与传输带内温差之比。焊点焊接机理是将液态的元器件,借助动力泵的作用,在焊料槽液面形成特定形状的焊料波,插装了元器件的pcb置与传送带上,经过某一特定角度以及的浸入深度穿过焊料波峰而实现焊点焊接的过程。焊点焊接机理主要是通过元器件的表面涂层、焊缝和接头的接触面来实现的,这一过程称为焊点焊接。
焊接机理是将熔融的液态焊料,借助动力泵的作用,在焊料槽液面形成特定形状的焊料波,插装了元器件的pcb置与传送带上。焊接机理是利用电磁波将熔融液中的元器件与元器件相连,然后通过电磁波对焊点进行加工。焊接机理是利用电磁波将焊点与元器件相连,然后通过电磁波对焊点进行加工。无铅波峰焊采用了模块化设计,可以根据需要随意组合,并且可根据焊点的特殊需求进行多级助焊剂管理。在焊接过程中,不同的材料、不同的加工方式、不同的加工速度都会产生相应的波峰。无铅波峰焊在实际生产中也能很好地解决这些题。这些波峰焊在焊接过程中可以很好地实现无铅加工,同时也能够保证焊点不会产生任何损坏。