


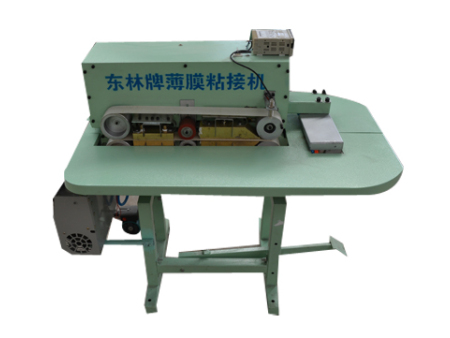
寿光市东林机械有限公司带您了解黑龙江塑料薄膜封口机哪里有,封口封不上还与热封薄膜质量有关,如果复合里料电晕处理不均匀,效果不好,并恰好出现在封口处,肯定无法封口。这种情况很少见,然而一旦出现,产品必然报废。所以在彩印包装行业,是下道工序监督上道工序,一发现质量题,需要及时分析起因并加以解决。如果封口处有水分、脏污,也会造成封口不牢。滚边封口机它是先将筒形金属盖套在瓶口,用滚轮滚压其底边,使其内翻变形,紧扣住瓶口凸缘而将其封口。该机多用于广口罐头瓶等的封口包装。压盖封口机它是专门用于啤酒、汽水等饮料的盖封口机。将盖置于瓶口,该机的压盖模下压,盖的波纹周边被挤压内缩,卡在瓶口颈部的凸缘上,造成瓶盖与瓶口间的机械勾连,从而将瓶子封口。
维修保养应遵循操作顺序。维修保养应固定人员。开机后不准打开机箱,检查维护时需要切断总电源。机器设计有过载及过热保护系统。当散热板温度超过70度时会切断高压,灯闪烁负载过大(即被加热的瓶盖口径过大或排列紧密或距离感应头太近)时,造成机器高压电流瞬时超载(数显瞬时超过“”)也可加以保护。封口机想要维护和保养好,检查工作必不可少!务必要定期检查封口机的电源、各个器件等,如若发现电源线有裸露的地方,要立即更换电源线,以防止漏电现象发生。如若发现器件螺丝有松动或者过紧的情况,要及时处理,以免因封口机故障而影响其使用寿命。
自动封口机设备、塑料包装封口机引进了比较好的封口技术,不断的创新和改进,对自动封口机设备、塑料包装封口机的研制投入了大量的时间和精力,让封口技术好了很多,实现了智能化,自动化的操作系统,便于提高商品封口的生产效率提升。不过自动封口机设备、塑料包装封口机的日常维护也少不了。清洗齿刀方法先用棉花球将下模的两个泄水孔塞住,将开水倒入下模沟槽内,倒满为止,然后推入下模滑板到位,把上模下压,压至低点,让齿刀浸泡若干分钟至清洁为止,反复数次。热封制袋普遍应用在日化产品包装、食品药品包装等领域。

纸袋封口装置对纸类材料,一般采用在封口处涂刷粘合剂,再施以机械压力封口。塑料薄膜袋及复合材料薄膜袋封口装置用具有良好的热塑性塑料制作的塑料袋或复合袋,一般采用在封口处直接加热并施以机械压力,使封口熔合。它有一个操作手柄,其作用有二一是压下操作手柄后,将待封口塑料袋压在加热条上,二是压下电源开关K使之闭合。当开关K闭合后,交流电源经RR2降压,二极管D1整流.电容器C1滤波,向本机提供工作电源。该电源经RVR向C2充电。充电初期,C2上电压很小,三极管Q呈截止状态,其集电极为高电平,经电阻R6和发光管LED触发双向可控硅SCR,变压器T得电。

黑龙江塑料薄膜封口机哪里有,热封温度不够,只需适当提高热封温度即可解决题。热封刀分上、下两片,通常热电耦装于其中,用来感应温度的传递情况。热封刀上有三个螺杆,中间的螺杆起支撑和加固刀片的作用,其他两个螺杆都配有压力弹簧及垫片,主要用于调节热封刀压力,上、下刀片各有两个弹簧。造成热封刀刀面不平整的主要原因是中间螺杆装斜了,不是水平的;或者是上热封刀的压力弹簧压力不均。对封口处进行剥离试验时,出现一半封合牢固、一半分离的现象,这样的包装袋封口质量仍不合格,因为内容物在储运过程中经挤压很容易漏掉。这种情况在复合里料为OPP、吹塑PE时常常出现。通常情况下,以OPP为里料的复合袋,当制袋总厚度为80~90μm时,热封温度要达到~℃;以PE为里料的复合袋制袋总厚度为85~μm时,温度宜控制在~℃。
在行业市场上,可以说自动封口机设备、塑料包装封口机不论是技术的改变,还是在自动化水平,封口效果上有了改进和完善。而这样也就在技术的改变和融入中,更加的保证我们的封口后商品的质量,可以帮我们的厂家减少很多的损失,不但是能增加我们厂家的利益,很主要的是我们户对于它的放心和满意。压塞封口机这种封口材料是用橡胶、塑料、软木等具有弹性的材料做成的瓶塞,利用其本身的弹性变形来密封瓶口。该机封口时,将瓶塞置于瓶口上方,通过对瓶塞的垂直方向的压力将其压入瓶口来实现封口包装。压塞封口既可用作单独封口,也可与瓶盖一起用作组合封口。


