甘肃晶馨蚨瑞商贸有限公司带你了解关于青海铝合金钢制散热器销售的信息,独立供暖系统中,如何让采暖散热器使用寿命长,耐腐蚀不老化,是用户关注的题。要做到加入自来水,把整个系统内的水高温加热脱氧,脱氧后的水不会对散热器系统造成氧化,在系统内部缺水时只要补冲足够水就好了。如果连续用系统内部的热水,在新补充的水中含有大量的氧气会对整个系统造成致命的腐蚀,在供暖完后要用原来的水进行满水保养。对于独立供暖系统的用户,选择铜铝复合采暖散热器,内部防腐一次,使用寿命上能达到几十年。用户选购的时候要注重质量,安全性是非常重要的。
青海铝合金钢制散热器销售,关于散热器不热题。散热器不热,可能是下述原因之一设计或安装的散热器片较少,总的散热量不够,热媒水温低,散热量就小,我们常用的标准散热量是指进水温度95℃,出水温度70℃,室温18℃下测定的,若进水温度70℃,出水温度55℃,室温18℃时其散热量要低40%左右,有暖气罩,常降低散热量20%左右。随着冬季严寒,散热器和地暖供暖这个采暖市场优势和竞争力的家用采暖系统设备,竞争愈来愈激烈,由于散热器的热功能以及它本身的传统性,被很多人青睐,同时,也有些人比较喜欢地暖供暖,因为它比较好装饰,又可以节约空间,那么在此对这种采暖设备进行一下比较,看看哪个更适合冬季供暖。节能效果。暖气属于空气对流散热,供水温度需要较高,散热器大多是不加温控装置的,即使有采暖散热器加温控系统,节能效果不明显,而地暖要比暖气节能30%,地暖是低温辐射散热,所需温度较低,而且地暖具有调温,控温的功能,集中供暖没有优势,但是独立供暖或是集中供暖分户计量来讲,节能优势就显现了。
采暖钢制散热器厂,采暖散热器厚度决定质量。壁厚为暖气片是加热散热器的重要参数,关于暖气片的壁厚,对于大多数普通家庭用户没有特定的概念,购买暖气片的人越来越多,往往只关注外观而很少要求壁厚为暖气片,实际上,厚度为暖气片的壁厚很细,很薄而没有足够的压力,太厚的热量也不好,因此,不同材料的厚度标准不同,有一个标准规格的壁厚为暖气片。加热壁厚为散热器,首先要确保散热器加热能承受一定的压力,还要确保加热的采暖散热器散热器散热良好,因此,国标加热散热器不同材料的壁厚,会有一定的范围,低于标准,加热散热器不仅抗压强度不足,而且使用寿命长,用户的年平均投资成本很高,如果加热壁的厚度为散热器高于标准,则会影响散热效果。
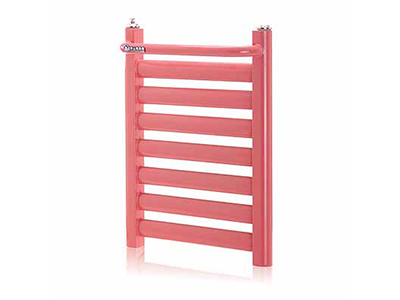
钢制散热器炫的外观,可以做成各种造型,管壁薄,颜色炫,但是使用起来,钢制的更实惠些。所以,虽然钢制散热器价格上确实比钢制便宜,开发商肯定从成本控制的角度考虑而选择便宜的建材,如果你对钢制散热器外观没有反感,还是可以保存的。国内主要看中钢制散热器经济型,因为国内的生产利息廉价、不用为环境污染买单所以钢制散热器价格也非常便宜,因此在中国钢制散热器作为廉价采暖散热器来使用的。在铜铝复合暖气片模具在试模或生产过程中,如发现堵模、偏齿、快慢偏差太大等现象时要立刻停机,并以点退的方式卸模,避免模具报废。在试模或生产过程中,出料口通畅,垫支或夹具松劲根据出料情况合理掌握。随时观察发现异常情况,及时处理,该停机时要立即停机。矫直过程中,要认真检测前后变化,操作规范,用力适度,严保产品质量。十、按照生产计划单要求合理定尺,锯切时,锯齿进料速度不能太快,避免打伤端头,端头钳正,去掉飞边和毛刺。装筐要规范,包括垫条要摆放合理,避免损伤型材。要求铝制型材时效温度控制在±5℃,保温小时,出炉后进行风冷。
铸铁散热器公司,金属热强度高金属热强度是指单位重量的金属在温差为1℃时的标准散热量。暖气片的金属热强度越高,说明其暖气片性能越好。铜铝复合暖气片的金属热强度能达到W/(kg.℃),是钢制暖气片的倍。暖气片类型钢制柱型暖气片铜铝复合暖气片金属热强度qW/(kg.℃)W/(kg.℃)附钢制暖气片与铜铝复合暖气片金属热强度比较表将该产品里面放满酸溶液然后在浸泡2个小时,然后循环2个小时,在循环的期间每个半小时就要交替正反进行清洗。碱洗全部都结束了以后就要用干净的清水进行冲洗,将该产品内部的残渣全部清洗干净。小编后提提醒在清洗的时候要按照的步骤进行清洗,这样就可以提高我们的工作效率了。我们平时在检查的时候需要注意的地方有很多,比如在低温区它的流量使用没有有很充足。我们要检查排气的入口的温度有没有达到规定值,要是超过了就要降温。排口的流量有没有达到确定的值。查看设备有没有出现积灰的现象。
炭纤维电暖气型号,在生产铜铝复合暖气片时,对于高密齿和舌比大的模具试模时,支铝棒是mm的短铝棒或纯铝棒。试模前,调整好挤压中心,挤、盛锭筒和模座出料口在一条中心线上。在试模和正常生产过程中,铝棒加热温度要保证在℃之间。模具加热温度按常规模具温度,控制在℃左右,直径mm以下的平模保温时间不得少于2小时,如果是分流模保温在3小时以上;直径大于mm以上的模具保温小时,以保证模具芯部温度与外部温度的均匀。在试模或生产前,用清缸垫清理干净盛锭筒内胆,并查看挤压机空运行是否正常。试模或刚开始生产时,挤压机自动档关掉,各段开关归零位。从小压力开始慢慢的起压,出料大概分钟,铝填充过程时主要控制好压力。压力控制在Kg/cm2以内,电流表数据为A以内,一般Kg/cm2可以出料,之后才可慢慢的加速,正常生产时挤压速度以压力小于Kg/cm2为准。