七里河区信立达风管加工部为您提供白银焊接风管加工制作相关信息,白铁风管涂密封胶是按全部口缝外表面涂抹考虑的,如设计要求口缝不涂抹而只在法兰处涂抹者,每10㎡白铁风管应减去密封胶5kg和人工37工日。白铁风管项目中,型钢未包括镀锌费,如设计要求镀锌时,另加镀锌费。净化通白铁风管道制作安装定额按空气洁净度级编制的。风管制作不锈钢风管制作是在咬口缝、铆钉缝、法兰翻边四角等缝隙处涂上密封胶,下面是镀锌风管加工应注意的几大题,镀锌风管加工公司给大家进行详细的讲解。当镀锌风管采用地面预组装后架空安装时,限制预组装的长度是为了避免镀锌风管因自重产生的弯曲而破坏构件接口。竖井内通镀锌风管道垂直安装,由于空间少,又不便于以后检修,故镀锌风管一般采用外套角钢法兰连接以增加连接点的牢固程度和强度,并把法兰作成“井”形,吊筋直接吊在角钢法兰的吊耳上而不另设支撑件。非法兰连接的玻璃纤维复合板镀锌风管垂直安装的支撑件制作与安装的方法。榫接镀锌风管的连接在榫口处涂胶粘剂,是为增强接头处的强度。通镀锌风管道在运输过程应有防止损伤镀锌风管的保护措施。
白银焊接风管加工制作,彩涂钢管风管内壁应光滑,板材加工不得损伤涂层,损伤部位应涂环氧树脂。镀锌螺旋风管的咬口、铆接和法兰翻边焊缝,应按设计和清洁度要求,用密封胶或其它密封措施严格密封。密封材料应为异丁基橡胶、氯丁橡胶和变性硅胶。风管板接头密封面应位于风管壁正压侧。镀锌管生产场所应相对封闭,生产场所应铺设不易产生粉尘的软材料镀锌管道的纵向接头和玻璃纤维通风管道应较少,且不得有横向接头。镀锌螺旋风管连接螺栓、螺母、垫圈和铆钉应采用镀锌或其他防腐措施,不得采用空心铆钉。

合理布置各类风阀和检修口的位置,应考虑安装在后期便于操作和维护的地方,如吊顶。风管支吊架之间的距离不宜过大。过大的话,会使风道变形,影响风道的视觉美观;膨胀螺丝使用不当,支撑风管的吊点承载力不足,会导致风管坠落,可能发生事故。这是甘肃通风管道在安装风管时总结的一些题。需要注意的是,在对其进行装卸、搬运和储存的过程,由于此类管道的放置环境有一定的要求,所以需要满足要求才行。防止复合风管道因外界或环境因素而发生损坏,复合风管的安装需要采用吊装方法,只要吊装方便,复合风管的管段在吊装安装前应尽可能多地进行组装。其次,如果现场需要修改复合风管的接头,那么相关的工作人员应该使用标准直角刀沿直尺切割。
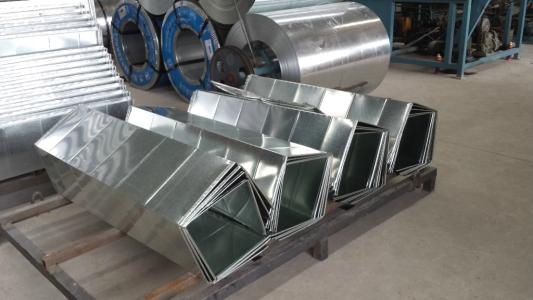
甘肃风管加工的工艺流程主要有以下几点领料→按图划分风管段→展开下料→剪切→倒角等。风管衔接。通风管道加工前应检查所选用的材料能否契合质量请求,有否出厂合格证或质量文件.物件请求送检合格.角钢法兰制作选择适合标准的角钢,中止下料、组装、焊接成一片法兰,法兰内径应比风管外径大mm.焊接后须调平.钻孔时留心使孔的位置处于角钢或扁钢的中心,相连风管的法兰要中止配对钻孔,眼孔距离不得大于mm,且距离平均.对同一标准的法兰应选用同样的钻孔方法,使得法兰具有必定的互换性.法兰制作完成后,应及时中止防腐刷油,依照不同标准摆放齐截.与设备配套的法兰应待设备到场后中止实物配对下料钻孔,或根据厂商提供的准确的大样图中止加工.